



Megerősített PVC cseppöltés SUP-hoz
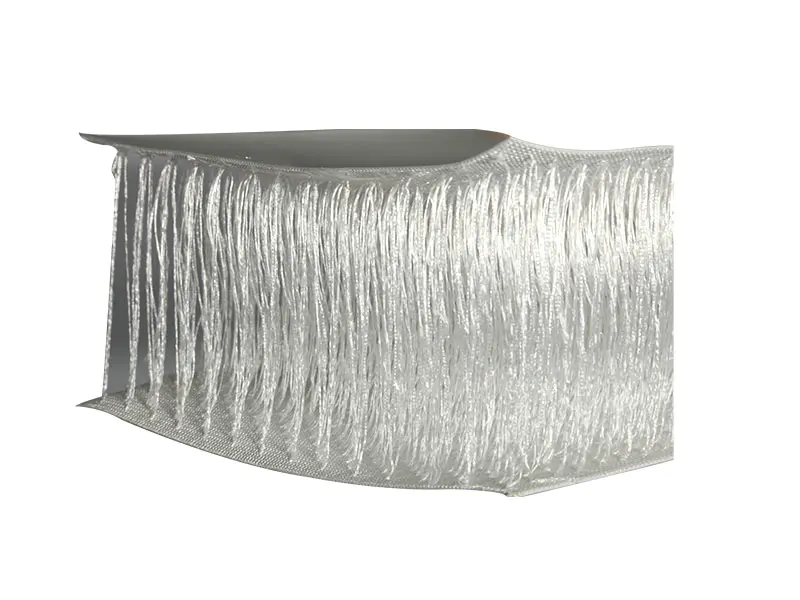
Megerősített PVC cseppöltés SUP-hoz is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Hogyan változtatja meg az erősítés az ejtőöltés viselkedését
Anyagparaméterek
Ahová a szövet kerül egy SUP-szerelvényben
Deck Panel
A felső öltéspanel képezi az állófelületet. Az itt található megerősítés szabályozza a fedélzet elhajlását, és támogatja az EVA vonópárna kötést.
Hajótest panel
Az alsó panel ugyanazt a megerősített szövetet használja. Az ezen az oldalon lévő bevonómasszát gyakran a tartomány felső végén határozzák meg, hogy ellenálljon a vízparti kilövésekből és a sekély vízzel való érintkezésből eredő kopásnak.
Rail Band
Az oldalsó sín köti össze a fedélzetet és a hajótestet. A SUP-hoz készült megerősített PVC cseppöltés PVC-bevonatú oldalfalra van hegesztve, és a sín sávszélessége határozza meg a tábla vastagságát és körvonalát.
Orr- és farokerősítés
Ugyanabból a szövetből további foltok vannak hegesztve az orrnál és a faroknál, hogy elnyeljék az ütéseket, és rögzítsék a szelepet és a bordadobozt.
Gyártási és beszerzési kérdések
Milyen felfújási nyomáson kell tesztelni a kész táblát?
Megerősített PVC cseppöltés SUP-hoz is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Hogyan befolyásolja az erősítés a kész deszka súlyát?
A megerősített ejtőöltés 15-25%-kal növeli a panel tömegét az azonos vastagságú szabványos ejtőöltésekkel összehasonlítva. Egy 10'6"-os, 120 mm-es maggal rendelkező deszka esetén a megerősített fedélzeti és hajótest panelek általában 1,2–1,8 kg-ot adnak hozzá a kész deszkához. A gyártóknak módosítaniuk kell a sínsáv szélességét vagy a tartozékok elrendezését, hogy kompenzálják azt, ahol a tábla súlyát a kiskereskedelmi specifikáció rögzíti.
A szövet hegeszthető forró levegővel HF helyett?
A forrólevegős hegesztést sínszalagokhoz és javítási foltokhoz használják, de a megerősített ejtőöltésű panelek fedélzet és hajótest közötti varrását általában nagyfrekvenciás hegesztéssel kapcsolják össze. Az ejtőöltésű panelek forrólevegős hegesztése kétoldali fűtési folyamatot és gondos hőmérséklet-szabályozást igényel, hogy elkerülhető legyen a függőleges fonalsor összeomlása a varratvonalnál. A lehúzási szilárdságot minden gyártási tétel tesztszelvényén ellenőrizni kell.
Mi okoz delaminációt a bevonat és a fonalsor között?
A fonal rögzítési pontjainál a rétegvesztés abból adódik, hogy a gyártás során a bevonat nem hatol be kellőképpen a szövetszövetbe, vagy a hegesztés során felmelegszik. A függőleges fonalak rögzítési szilárdságát egy 50 mm-es négyzet alakú mintán végzett kihúzási próbával kell ellenőrizni. A 250 N alatti értékek a bevonat tapadási problémáját jelzik a bejövő szövetben, nem pedig hegesztési problémát.
Tárolás és feldolgozás
- Tárolja a megerősített PVC cseppöltés tekercseit SUP-hoz száraz helyen, 15°C és 25°C közötti hőmérsékleten, vízszintesen egy magtámaszú állványra fektetve. Ne rakja egymásra a tekercseket kettőnél magasabbra, mert a tömörítés károsítja a függőleges fonalsort.
- Vágás előtt 24 órán keresztül hagyja, hogy a tekercsek elérjék a műhelyhőmérsékletet. A hidegöltéses szövet kevésbé rugalmas a fonal rögzítési pontjain, és megrepedhet a vágás vagy a panel elhelyezése során.
- Használjon éles forgóvágót vagy CNC vágóasztalt. Hegesztés előtt ellenőrizze minden vágott élt, hogy nincsenek-e meglazulva vagy elhúzott fonalak; a kiálló fonalak zavarják a hegesztési varrat megszilárdulását.
- A nagyfrekvenciás hegesztőelektródákat és a szerszámokat PVC-maradványoktól mentesen kell tartani. A lerakódások egyenetlen felmelegedést és az öltésszerkezet helyi összeomlását okozzák a varrásnál.
- Tárolja a kész táblákat leeresztve és laposan, vagy részben felfújva 5 psi nyomáson, árnyékos helyen, közvetlen napfénytől védve. A hosszan tartó, teljes nyomáson történő tárolás forró környezetben felgyorsítja a lágyítószer elvesztését a hegesztett varratoknál.